اصول و تنظیمات برش لیزری ورق ۳ میل ملامینه و رنگی؛ چگونگی حذف دوده و لبههای سوخته
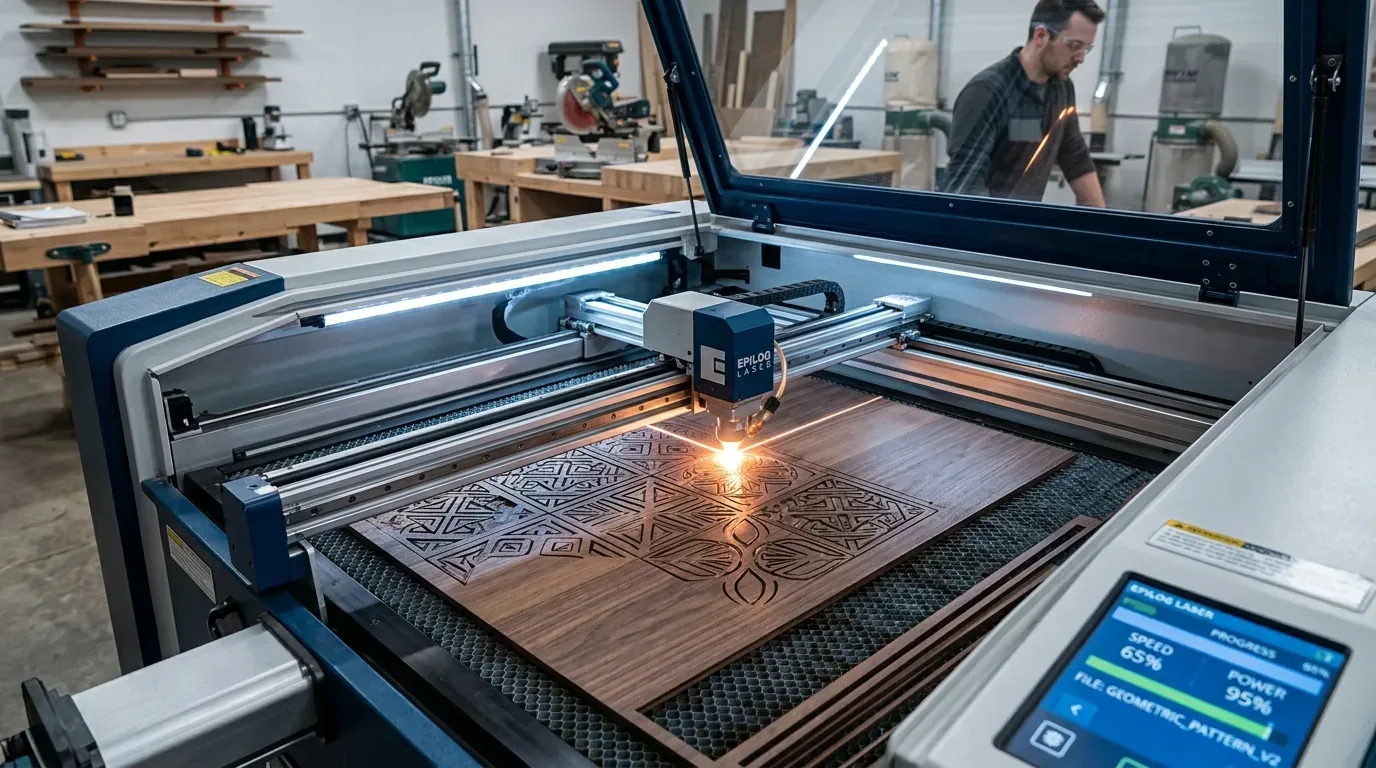
برش لیزری ورقهای ۳ میل امدیاف یکی از پردرآمدترین شاخههای تابلوسازی، ماکتسازی و جعبهسازی است. اما سوختگی لبهها، ایجاد دوده سیاه روی رنگهای روشن و شکستگی لبهها دغدغه دائمی اپراتورهاست. در این راهنما، رابطه سرعت، توان تیوب، فشار باد و انتخاب ورق مناسب لیزر را بررسی میکنیم.
مقدمه؛ چالش کیفیت لبه در حکاکی و برش لیزر CO2
گسترش دستگاههای برش لیزری CO2 تحولی عظیم در تولید استندهای تبلیغاتی، جعبههای لوکس کادویی، ساعتهای دیواری دکوراتیو و ماکتهای معماری پدید آورده است. در قلب تمام این محصولات، ورق ۳ میل یکرو و دورو روکشدار قرار دارد. با این حال، یکی از بزرگترین چالشهای کارگاههای لیزر، ایجاد دودزدگی زرد یا سیاه روی زمینه سفید، سوختن چسب بین لایهای و پلیسههای تیره در لبههای برش است.
تولیدکنندگان حرفهای میدانند که رسیدن به لبهای سفید، صاف و بدون سوختگی نیازمند هماهنگی میان سه متغیر است: تنظیمات بهینه دستگاه لیزر، سیستم دمش باد (Air Assist) و از همه مهمتر انتخاب نوع مغزی و رزین ورق ۳ میل.
۱. انتخاب ورق ۳ میل سازگار با برش لیزری؛ تفاوت مغزی واناچای، چامسون و ایرانی
هر ورق ۳ میلی برای برش لیزر مناسب نیست! تختههای فیبری که در ساختار خود از رزینهای سنگین و چسبهای با فرمالدهید غلیظ استفاده میکنند، هنگام تابش پرتو لیزر ذوب شده و دوده غلیظ و روغنی تولید میکنند که بر سطح قطعهکار مینشیند:
- مغزی با بافت ریز و الیاف نرم (مانند مغزهای واناچای و چامسون گرید A): این مغزیها به دلیل پودر بودن الیاف و دانسیته یکنواخت (حدود ۷۸۰ تا ۸۲۰ کیلوگرم بر متر مکعب)، با کمترین توان تیوب بریده میشوند و سرعت برش را تا ۳۰ درصد افزایش میدهند.
- نوع روکش سطحی: برای برش لیزری تمیز، روکشهای فینیشفویل استاندارد و ملامینههای نازک پوششدار عملکرد بهتری دارند؛ در حالی که روکشهای پرینتی بیکیفیت به دلیل استفاده از لاکهای غیربهینه ممکن است در حاشیه برش دچار زردشدگی شوند.
۲. تنظیم مثلث طلایی: توان (Power)، سرعت (Speed) و فاصله کانونی (Focus)
برای یک دستگاه برش لیزر متداول با تیوب ۱۰۰ یا ۱۲۰ وات Reci / EFR، جدول راهنمای زیر بهترین نقطه شروع برای دستیابی به برش بدون دوده است:
| نوع فرآیند | ضخامت ورق | توان تیوب (Power) | سرعت حرکت (Speed) | فشار باد کمکی (Air Pressure) |
|---|---|---|---|---|
| برش مستقیم قطعات ۳ میل | ۲.۷ الی ۲.۸ میلیمتر | ۶۰ الی ۶۸ درصد | ۲۵ الی ۳۲ میلیمتر بر ثانیه | فشار بالا (حداقل ۲.۵ تا ۳ بار) |
| حکاکی سطحی (Engraving) | سطح روکش ۳ میل | ۱۴ الی ۱۸ درصد | ۲۸۰ الی ۳۵۰ میلیمتر بر ثانیه | فشار ملایم (۰.۵ بار) |
| برش طرحهای بسیار ظریف و اسلیمی | ۲.۷ میلیمتر | ۵۰ الی ۵۵ درصد | ۲۰ الی ۲۴ میلیمتر بر ثانیه | فشار فوقالعاده بالا همراه نازل باریک |
⚠️ خطای رایج اپراتورها: کاهش بیش از حد سرعت برش برای اطمینان از رد شدن اشعه! این کار بزرگترین اشتباه است. با کاهش سرعت، حرارت در لبه برش تجمع یافته و باعث زغالشدن مغز چوب و دوده گرفتن روکش میشود. سرعت را تا جایی بالا ببرید که پرتو دقیقاً از زیر کار با یک بار عبور خارج شود.
۳. نقش معجزهآسای سیستم Air Assist و تیبل لانه زنبوری (Honeycomb)
اگر با دودههای سیاه در پشت ورق ۳ میل مواجه میشوید، ریشه مشکل در میز کار و فشار باد نازل است:
- باد پرفشار (حداقل ۳ بار پیوسته): استفاده از کمپرسورهای باد سایلنت بهجای پمپهای هوای آکواریومی فابریک دستگاه! جریان باد قوی شعله را بلافاصله خفه کرده و دوده تبخیرشده را به سمت پایین هدایت میکند تا روی روکش ننشیند.
- فاصله گرفتن از تیغههای میز (Knife Table): بازتاب اشعه لیزر از روی تیغههای فلزی میز باعث لکههای سوختگی منظم در پشت ورق میشود. استفاده از میز لانه زنبوری آلومینیومی تمیز یا بالا آوردن جزئی ورق به کمک پینهای فاصلهانداز این معضل را کاملاً ریشهکن میکند.
- استفاده از چسب پهن کاغذی در کارهای حساس: برای کارهای بسیار ظریف و تابلوسازی، چسباندن سلفون ماسک یا نوارچسب کاغذی بر روی سطح ورق پیش از برش، هرگونه دوده باقیمانده را جذب کرده و پس از کندن چسب، سطحی صددرصد سفید تحویل میدهد.
ورقهای ۳ میل مخصوص لیزر فوکاوود
واحد تحقیق و توسعه صنایع چوب فوکا ورقهای ۳ میل ویژهای را برای جامعه لیزرکاران و جعبهسازان کشور عرضه میکند. این ورقها با مغزی فوق متراکم، تلورانس کالیبره صدم میلیمتری و بدون رگههای سفت داخلی تولید میشوند تا در تمام نقاط میز کار، عمق نفوذ پرتو یکسان بوده و قطعات بدون نیاز به وارد کردن ضربه دست به راحتی از ورق مادر جدا شوند.
مشخصات پژوهشی و استناد مقاله
واحد R&D صنایع چوب فوکا | استانداردهای ISIRI 14093 & EN 622-5
فوکا. (1405/07/05 - 10:25). اصول و تنظیمات برش لیزری ورق ۳ میل …. بازیابی از: https://fokawood.ir/blog/laser-cutting-techniques-for-3mm-melamine-mdf-without-burn/