تفاوت چسب گرم PUR و چسب PVA در روکشکاری ۳ میل؛ چرا ورقهای نامرغوب دچار تاول و پوستهشدن میشوند؟
یکی از بزرگترین چالشهای کارگاههای نجاری و تولیدکنندگان مصنوعات چوبی، جدا شدن روکش ملامینه یا فینیشفویل از روی مغز ۳ میل است. در این تحلیل فنی، شیمی اتصال چسبهای PUR و PVA، عوامل ایجاد تاول هوایی و تنظیمات فشار غلطک در خطوط روکشکاری فوکا را کالبدشکافی میکنیم.
مقدمه؛ معمای چسبندگی و علل خرابی زودهنگام روکشهای MDF
بسیاری از تولیدکنندگان مصنوعات چوبی هنگام برش ورقهای ۳ میل با پدیدهای ناامیدکننده مواجه میشوند: لبههای روکش در اثر چرخش تیغه اره بلند میشود یا پس از چند هفته، در مرکز ورق حبابها و برآمدگیهای ریز (تاول چسب) ظاهر میگردد. ریشه این نقص فنی در کیفیت یا نوع فرمولاسیون چسب مصرفی و تنظیمات ترمودینامیکی پرس غلطکی نهفته است.
در فرآیند روکشکاری ورقهای تخته فیبر نازک (Thin MDF)، دو سیستم چسبی اصلی در سراسر جهان به کار گرفته میشوند: چسبهای پایه آب پلیوینیل استات (PVA) و چسبهای گرماذوب واکنشی پلییورتان (PUR Hot-Melt). در این مقاله به بررسی موشکافانه این دو ترکیب میپردازیم.
۱. چسب PVA (پلیوینیل استات)؛ مکانیزم و نقاط ضعف در ورقهای نازک
چسب PVA سنتیترین چسب مورد استفاده در صنایع چوب است که بر پایه تبخیر یا جذب آب موجود در چسب عمل میکند. هنگامی که از چسب PVA برای روکشکاری ورق ۳ میل استفاده میشود، پدیدههای زیر رخ میدهد:
- انتقال رطوبت به مغزی خام: از آنجا که حدود ۵۰ درصد حجم چسب PVA را آب تشکیل میدهد، این رطوبت بلافاصله جذب الیاف سلولزی مغز امدیاف میشود. در تختههای با ضخامت پایین (مانند ۲.۵ تا ۳ میلیمتر)، این جذب آب موضعی منجر به تورم ضخامتی ناهمگن (Thickness Swelling) و در نهایت تاببرداشتن ورق میگردد.
- پایداری حرارتی محدود: اتصالات چسب PVA ترموپلاستیک هستند؛ به این معنا که اگر ورق در محیطی گرم (مانند مجاورت گاز یا نور آفتاب پشت شیشه) قرار گیرد، پیوند چسب سست شده و روکش شروع به چروکیدن میکند.
۲. چسب گرماذوب واکنشپذیر PUR؛ فناوری روز صنعت روکشکاری
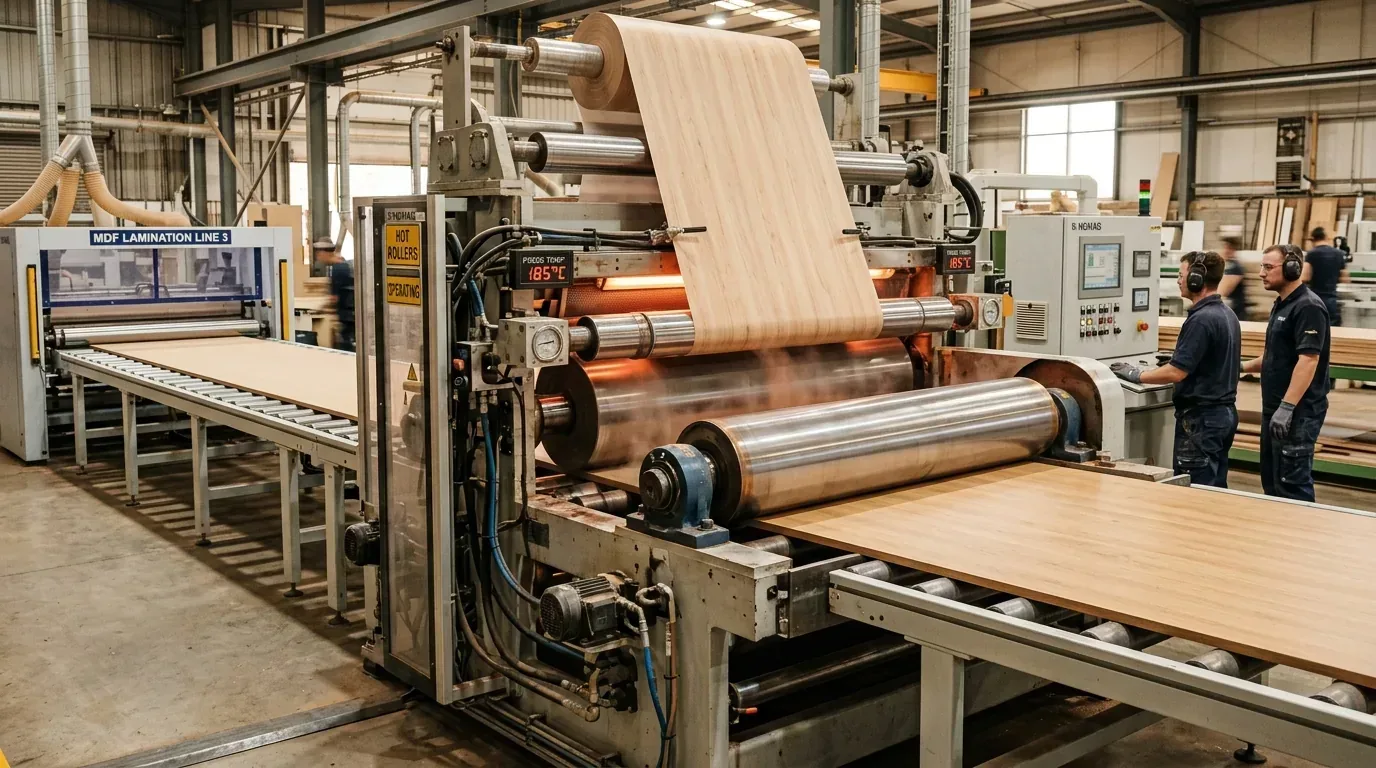
در کارخانه صنایع چوب فوکا، خطوط پیوسته پرس و لایهنشانی به سیستم تزریق چسب PUR مجهز هستند. چسب پلییورتان واکنشپذیر تفاوت بنیادینی با چسبهای معمولی دارد:
- اتصال دوگانه فیزیکی و شیمیایی (Cross-Linking): چسب PUR ابتدا در دمای ۱۳۰ تا ۱۴۰ درجه سانتیگراد ذوب شده و سطح را میپوشاند؛ سپس با رطوبت بسیار ناچیز موجود در هوا و الیاف چوب واکنش شیمیایی برگشتناپذیر داده و زنجیرههای پلیمری سهبعدی تشکیل میدهد.
- فاقد آب و حلال: این چسب ۱۰۰ درصد جامد است و هیچگونه آبی به مغز ۳ میل تزریق نمیکند، بنابراین ورق کاملاً صاف، تخت و بدون کوچکترین اعوجاج از خط خارج میشود.
- مقاومت فوقالعاده در برابر حرارت و رطوبت: پیوند شیمیایی PUR پس از گیرش کامل (طی ۲۴ تا ۴۸ ساعت)، حتی در آب جوش یا دمای بالای ۱۲۰ درجه سانتیگراد نیز از هم گسیخته نمیشود.
جدول مقایسه فنی ویژگیهای چسب PVA و PUR در روکشکاری ۳ میل
| پارامتر فنی | چسب پلیوینیل استات (PVA معمولی) | چسب پلییورتان واکنشی (PUR Hot-Melt) |
|---|---|---|
| پایه حلال | آب (حدود ۴۵ تا ۵۵ درصد) | ۱۰۰٪ ماده جامد واکنشی (بدون آب) |
| ایجاد تابیدگی در ورق ۳ میل | احتمال بالا به علت ورود رطوبت به مغز | صفر (پایداری کامل ابعادی) |
| مقاومت در برابر آب و بخار | ضعیف تا متوسط (طبله شدن زودهنگام) | ضدآب کامل (Waterproof Class D4) |
| مقاومت حرارتی پس از پخت | تا ۶۰ الی ۷۰ درجه سانتیگراد | بالای ۱۵۰ درجه سانتیگراد |
| استحکام لبپریدگی هنگام برش لیزر و اره | احتمال پوسته شدن در سرعت بالای تیغه | برش تمیز و میکرونی بدون کوچکترین پلیسه |
چرا ورقهای نامرغوب در تابستان یا زمستان تاول میزنند؟
تاولزدگی (Blistering) نتیجه به دام افتادن هوا یا بخار در زیر روکش به دلیل عدم یکنواختی پوشش چسب و ناهماهنگی فشار غلتکها است. سه دلیل اصلی این اتفاق عبارتند از:
- پرزدهی و گردوغبار روی مغز خام: اگر سطح ورق خام قبل از ورود به ایستگاه چسبزن توسط برسهای دوار مکندهدار غبارزدایی نشود، ذرات گرد چوب مانع خیسشوندگی کامل چسب شده و در آن نقاط پیوند تشکیل نمیشود.
- دمای نادرست غلتکهای فشار: اگر دمای درام پرس کمتر از حد آستانه ژلشدن چسب باشد، چسب پیش از نفوذ در الیاف سفت شده و اصطلاحاً پیوند سرد (Cold Joint) ایجاد میشود.
- نوسان ضخامت مغزی: تختههای خام متفرقه که تلورانس ضخامتی بالای ۰.۳ میلیمتر دارند، در برخی نقاط فشار غلتک را دریافت نکرده و هوا زیر لایه روکش حبس میگردد.
تعهد کیفی صنایع چوب فوکا
در مجموعه تولیدی صنایع چوب فوکا مستقر در سایت درودگران خاوران، مانیتورینگ آنلاین دبی چسب، سیستم غبارگیری و کالیبراسیون پنوماتیک غلتکهای پرس با دقت صدم میلیمتر کنترل میشود. به همین دلیل، ورقهای روکششده فوکا در سختترین شرایط آبوهوایی و پیچیدهترین طرحهای برش CNC، پایداری پیوند چسب خود را تضمین میکنند.
مشخصات پژوهشی و استناد مقاله
واحد R&D صنایع چوب فوکا | استانداردهای ISIRI 14093 & EN 622-5
فوکا. (1405/07/05 - 10:25). تفاوت چسب گرم PUR و چسب PVA در …. بازیابی از: https://fokawood.ir/blog/pur-vs-pva-adhesive-in-3mm-mdf-lamination/